Im letzten Quartal kamen drei Paletten mit schwarzen Kuriertaschen zum Weiterverarbeiter zurück: Der Farbton sah an den Rändern der Bahn aus und auf der Oberfläche waren unter der Ladenbeleuchtung feine Flecken zu sehen. Die Linie dosierte Rußpulver direkt in den Mischer, und jede Charge musste den gleichen Kampf austragen – Wägegenauigkeit, Dispersion, Matrizensauberkeit. Um genau diese Art der Brandbekämpfung zu beenden, gibt es ein Masterbatch.
Die direkte Antwort auf die Frage im Titel: Masterbatch ist eine konzentrierte Mischung aus Pigmenten und Additiven – üblicherweise 20 % bis 60 % aktives Material – vordispergiert in einem Trägerharz und als frei fließende Pellets geliefert. Ein Arbeiter mischt an der Maschine eine kleine Dosis, normalerweise 1 % bis 5 %, in das natürliche Polymer, und Hitze und Scherung verteilen die Farbe oder Funktion gleichmäßig in der Schmelze. Es ist der Standardweg, über den die meisten Kunststoffprodukte ihre Schwarzfärbung, ihren UV-Schutz oder ihre antistatische Wirkung erhalten.
Dieser Leitfaden erklärt, was in ein Masterbatch einfließt, wie es sich in einer Produktionslinie verhält, wobei Spezifikationen je nach Anwendung abweichen und vor der Bestellung überprüft werden müssen – geschrieben aus der Perspektive eines Herstellers, der schwarzes Masterbatch für Folien, Rohre, Formteile und technische Kunststoffe herstellt.
Was ist Masterbatch in Kunststoffen?
Masterbatch – abgekürzt MB und oft auch Konzentrat genannt – ist ein festes Additiv für Kunststoffe, bei dem Pigmente und/oder Additive in hoher Konzentration in einem Trägermaterial dispergiert sind. Der Träger ist ein Harz oder Wachs, das hinsichtlich seiner Kompatibilität mit dem Basispolymer ausgewählt wurde, sodass das Pigment beim Zusammenschmelzen der beiden in einem Extruder oder einer Formmaschine gleichmäßig in die umgebende Schmelze freigesetzt wird. Aktive Inhalte liegen typischerweise zwischen 20 % und 60 %; Der Rest ist die Träger- und Benetzungschemie.
Der Name beschreibt die Methode. Das Hauptrezept – Pigment, Träger, Dispergiermittel – wird einmal unter hoher Scherung zusammengesetzt, wobei die Dispersionsbedingungen in einem Labor kontrolliert und überprüft werden können. Die Konverter lassen diesen Master dann in einer kleinen, festen Dosis in jeden Produktionslauf einfließen. Anstatt eine Filmanlage damit zu beauftragen, hartnäckige Rußagglomerate mit begrenzter Verweilzeit aufzubrechen, kauft der Verarbeiter ein Pellet, in dem diese Arbeit bereits erledigt ist, und verdünnt es einfach.
Jeder Masterbatch besteht aus denselben vier Bausteinen, deren Anteile sich je nach Zielanwendung ändern:
Konzentration ist eine Designentscheidung, keine Konstante. Ein schwarzes Masterbatch in Filmqualität enthält üblicherweise 40–50 % Ruß, sodass dünne Stärken bei mäßiger Dosierung eine vollständige Deckung erreichen; Allzwecksorten liegen oft bei 25–35 %, um den Preis pro Kilogramm für dickwandige Teile attraktiv zu halten, bei denen eine höhere Abtragung akzeptabel ist. Wenn Angebote eingehen, normalisieren Sie sie nach dem Gehalt an aktiven Pigmenten: Ein günstiges Pellet mit 25 % kann pro fertigem Kilogramm mehr kosten als ein Premium-Pellet mit 50 %.
Warum Masterbatch existiert: Das Problem, das es löst
Ruß gehört zu den am schwierigsten zu dispergierenden Pigmenten in der Industrie. Seine Primärpartikel sind etwa 15–90 Nanometer groß und verbinden sich zu Agglomeraten, die ein herkömmlicher Einschneckenextruder aufgrund seiner kurzen Verweilzeit und begrenzten Scherung nicht vollständig auflösen kann. Die direkte Zufuhr von losem Pulver in die Maschine führt daher zu drei vorhersehbaren Fehlern:
- Flecken und ein grauer Unterton. Undispergierte Agglomerate bleiben bis zum Stumpf erhalten und erscheinen als dunkle Punkte, Oberflächenrauheit oder einen verwaschenen Farbton anstelle eines tiefen Schwarz.
- Werkzeugaufbau. Schlecht benetzter Russ sammelte sich an der Düsenlippe an, was zu Düsenrissen führt und häufige Abschaltungen zur Reinigung erforderlich macht.
- Dosierungschaos. Rußpulver bildet Brücken, verklumpt und haftet an der Ausrüstung; Die Genauigkeit des Feeders lässt nach und der Farbton schwankt von Schicht zu Schicht. Die Pulverhandhabung erfolgt bei Arbeitern, die mehrere Farben auf derselben Linie betreiben, außerdem gibt es Probleme bei der Verwaltung und Kreuzkontamination.
Ein Masterbatch verlagert das Dispersionsproblem auf die dafür vorgesehene Ausrüstung. In einem gleichläufig rotierenden Doppelschneckenextruder wird das Pigment durch Träger und Dispergiermittel benetzt, bei hoher Schneckengeschwindigkeit geschert und in einer stabilen Pelletform fixiert. Was den Mischer des Konverters erreicht, ist frei fließend, staubfrei und nach einem überprüften Standard dispergiert; Die Linie muss lediglich verdünnt werden, eine Aufgabe, die gravimetrische Dosierer problemlos bewältigen können.
Es gibt ein zweites wirtschaftliches Argument. Mit Masterbatch kann ein Verarbeiter Naturharz vorrätig halten und an der Maschine Farbe hinzufügen, sodass ein Harzbestand viele Produkte und langlebig bedienen kann. Vollständig vorgefärbte Verbindungen machen diese Flexibilität zunichte und erfordern in der Regel größere Mindestmengen pro Farbton – ein Vergleich, der in einem speziellen Abschnitt weiter unten quantifiziert wird.
Die drei Familien von Masterbatch
Lieferanten gruppieren ihre Portfolios in drei Familien, und die Kenntnis, zu welcher Familie ein Angebot gehört, ist der erste Filter bei jeder Beschaffungsmaßnahme, da sich Dosierungsfenster, Preise pro Kilogramm und Fehlermodi zwischen ihnen stark unterscheiden.
| Familie | Was es liefert | Typische Enttäuschung | Häufige Verwendungen |
|---|---|---|---|
| Farbmasterbatch | Pigment für Farbe, Deckkraft und Mattheit; schwarz, weiß und chromatische Farbe | 1–5 % | Folien, Taschen, Gehäuse, Rohre, Automobilverkleidung |
| Additiv-Masterbatch | UV-Stabilisierung, Antioxidantien, Antistatik, Gleitfähigkeit, Flammschutz | 0,5–3 % | Outdoor-Produkte, Verpackungen, Elektronik, Kabel |
| Füllstoff-Masterbatch | Calciumcarbonat oder Talk zur Kostenkontrolle und Steifigkeit | 5–20 % | Bast, Seile, Vliesstoffe, Sterne Haushaltsgegenstände |
Auch die Familien verschmelzen. Ein schwarzer Masterbatch für Agrarfolien kann Pigmente mit einem UV-Stabilisierungspaket kombinieren; Eine Rohrsorte kann Ruß mit Antioxidantien kombinieren, die die Langzeitfestigkeit schützen. Beschreiben Sie beim Briefing eines Lieferanten das Endprodukt und seine Ausstellungsbedingungen und nicht nur die Farbe – das entscheidet über die Rezeptur.
In einem schwarzen Masterbatch: Ruß und Trägerharz
Zwei Komponenten dominieren die Leistung eines schwarzen Masterbatches: die Rußsorten und der Träger. Alles andere ist Feinabstimmung.
Carbon Black: das Pigment, das die Qualität definiert
Die Auswahl der Farbsorte steuert die Tiefe (die Tiefe des Schwarz), den Unterton (blau, neutral oder braun), das Deckvermögen, die UV-Absorption und die Kosten. Feine Ofenruße mit Primärpartikeln um 15–25 nm erzeugen das tiefste, blaustichige Schwarz, das Käufer von glänzenden Gerätegehäusen und Autoverkleidungen erwarten. Große Sorten über etwa 40 nm lassen sich leichter dispergieren, lassen sich bei geringerem Druck extrudieren und kosten weniger – die pragmatische Wahl für Müllsäcke, Abflussrohre und andere Produkte, bei denen die Farbtiefe begrenzt ist. Qualitätslabore beschreiben die Farbtiefe mit L*-Werten, die an gepressten Platten gemessen werden: Eine Qualität mit hoher Farbtiefe liegt im mittleren Zehnerbereich, während eine Qualität für allgemeine Zwecke mehrere Punkte höher liegt.
Carbon Black leistet auch funktionelle Arbeit. Gut dispergiert mit 2 % oder mehr in Polyethylen schirmt es den Großteil der schädlichen UV-Strahlung ab – der Grund dafür, dass Schwarz die Standardfarbe für Wasserleitungen, Mulchfolien, Kabelummantelungen und Gartenmöbel ist.
Über die Kompatibilität entscheidet der Mobilfunkanbieter
Der Trägerstoff macht 30–70 % des Pellets aus und muss drei Bedingungen erfüllen: Bei den Temperaturen wie das Basisharz verarbeiten, mit diesem verträglich sein und im fertigen Teil unsichtbar bleiben. Polyolefinfolien laufen auf PE- oder EVA-Trägern; Styrolkunststoffe auf PS- oder ABS-kompatiblen Trägern; Auf das Polymer abgestimmte technische Compounds auf PA-, PC-, PBT- oder PPS-Trägern. Die Anpassung des Schmelzflusses ist wichtiger, als die meisten Käufer erwarten – als Arbeitsregel gilt, dass der Schmelzindex des Trägers innerhalb von etwa ±30 % des Basisharzes liegt, damit die beiden Materialien gemeinsam durch die Schnecke laufen, ohne Fließspuren oder Oberflächentrübung. Träger werden häufig mit einem Schmelzfluss leicht oberhalb des Basisharzes gewählt, sodass sich das Pigment schnell freisetzt, sobald sich die Schmelze bildet.
Wenn in einer Anlage viele Polymere in derselben Woche verarbeitet werden – ein Compounder wechselte PP, ABS und gefülltes PA –, beseitigen trägerfreie Konzentrate die Kompatibilitätsfrage vollständig, da sie sehr hohe Rußbeladungen ohne Trägerharz enthalten, das das modifizierte Polymer beeinträchtigen könnte.
Wie Masterbatch in der Linie funktioniert: Aufschmelzverhältnisse in der Praxis
Das Let-Down-Verhältnis – der Anteil des Masterbatches, der dem Naturharz zudosiert wird – ist der Punkt, an dem die Formulierung auf die tägliche Produktion trifft. Die Rechnung ist bewusst einfach:
Die meisten schwarzen Filme enthalten 0,8–2 % Gesamtruß; PE-Druckrohre geben 2–2,5 % vor; Tiefschwarze Spritzgussteile erreichen ihren Farbton bei 1–2 % Pigmentgehalt. Wenn ein Lieferant für die gleiche Folie eine Qualität von 25 % angibt, muss sich die Absenkung auf 4 % verdoppeln – was den in die Schmelze gelangenden Trägerstoff und das pro Tonne Produkt gekaufte Masterbatch-Volumen verdoppelt.
In der Maschine folgte der Masterbatch dem gleichen Weg wie das Harz:
- Ein gravimetrischer Dosierer dosiert die Pellets nach Gewicht und hält die Weitausdosierung gleichmäßiger als volumetrische Systeme.
- Pellets werden trocken mit Naturharz vermischt oder über eine seitliche Öffnung am Extruder zugeführt.
- Durch Hitze und Scherung wird der Träger wieder geschmolzen und das vordispergierte Pigment in die Schmelze abgegeben.
- Das Siebpaket filtert verbleibendes Agglomerat heraus; Ein geringer, stabiler Druckanstieg signalisiert eine saubere Dispergierung.
- Die Schmelze erreicht die Form als homogenes, gleichmäßiges Schwarz.
Zwei praktische Warnungen aus der Werkshalle. Bei einer Dosierung unter ca. 1 % erhöht sich jeder Speiserfehler und der Farbton beginnt abzudriften; Eine Dosierung weit über dem erforderlichen Verhältnis verschwendet Geld und überschwemmt die Schmelze mit Trägerstoff, der die Eigenschaften erweichen kann. Auch die Trennung ist real – lange Transportwege zwischen Zuführung und Einfüllöffnung führen dazu, dass sich schwere Pellets aus der Mischung lösen. Halten Sie daher die Zufuhrwege kurz und direkt.
Wie schwarzes Masterbatch hergestellt wird
Bei der Herstellung von schwarzem Masterbatch handelt es sich um eine Compoundierungsübung im Bereich der Dispersion. Der klassische Fertigungsweg verläuft über fünf Stationen:
- Abwiegen und Vormischen. Ruß, Trägerpellets, Wachs und Additiv werden nach Gewicht in einem Hochgeschwindigkeitsmischer dosiert, wo das Wachs beginnt, die Pigmentoberfläche vorzubenetzen.
- Doppelschnecken-Compoundierung. Ein gleichläufig rotierender Doppelschneckenextruder mit einer Schneckenkonfiguration mit hoher Scherung benetzt, zersetzt und verteilt das Pigment. Ruß wird häufig über einen separaten Anschluss zugeführt oder als Paste vordispergiert, um den Prozess sauber zu halten.
- Pelletieren. Stränge fallen durch ein Wasserbad und werden auf Länge geschnitten, oder die Schmelze wird unter Wasser pelletiert; Anschließend werden die Pellets gesiebt und über Magnete geleitet, um Metallspuren zu entfernen.
- Homogenisierung. Produktionschargen werden in großen Silos gemischt, sodass das erste und das letzte Kilogramm einer Bestellung entsprechen.
- Arbeitsfreigabe. Schmelzflussrate, Rußgehalt (durch Asche- oder thermogravimetrische Analyse), Feuchtigkeit, Hitzestabilität und eine Dispersionsbewertung von gepressten Platten oder ein Filtrationsdruckanstiegstest werden vor dem Versand der Ladung überprüft.
Die Homogenisierungskapazität verdient die Aufmerksamkeit eines Käufers. Lieferanten, die kleine Chargen mischen, Schwierigkeiten haben, einen Farbton für eine große Bestellung beizubehalten. Lieferanten mit großen Homogenisierungssilos liefern konsistent. Fragen Sie direkt nach der Chargengröße und der Homogenisierungspraxis – die Antwort sagt Ihre Farbstabilität besser voraus als jede Aussage im Datenblatt.
Die Sauberkeitsdisziplin innerhalb der Anlage zeigt sich später in weniger Flecken auf Ihrer Folie: Spezielles Pigmenthandling, versiegelte Transfers, Siebung und Metalltrennung sind sichtbare Zeichen dafür, dass ein Hersteller die Dispersionsqualität ernst nimmt.
Anwendungsanforderungen: Wo die Spezifikationen abweichen
Die Dieselbe Pelletfamilie verhält sich ganz anders, wenn sie das Labor verlässt. Spezifikationen, die ein dickes Spritzgussverfahren erfordern, können bei einer 30-Mikrometer-Folie verwendet werden. Dies sind die Anforderungsmuster nach Anwendung, basierend auf den Qualitäten in der täglichen Produktion für jeden Markt.
Blasfolie, Kuriertaschen und Stretchfolie
Der Film ist die am meisten verzeihende Umgebung für die Dispersion: Bei dünnen Folien wird jedes verbleibende Agglomerat als Fleck sichtbar, und ein Gel an der Düse wird zu einer sichtbaren Linie, die über die gesamte Länge der Rolle verläuft. Bei Filmqualitäten steht daher das Dispergier- und Filtrationsverhalten im Vordergrund – geringer Druckanstieg, kein Düsenaufbau – mit Rußgehalten von 40–50 %, sodass dünne Schichten bei mäßiger Dosierung eine vollständige Deckung erreichen. Kurier- und Einkaufstaschensorten sorgen für zusätzliche Zähigkeit und Oberflächengüte; Stretchfolienqualitäten erfordern eine hohe Reinheit; Agrarfolienqualitäten bündeln die UV-Stabilisierung, da Mulchfolie eine ganze Saison lang direkter Sonneneinstrahlung ausgesetzt ist.
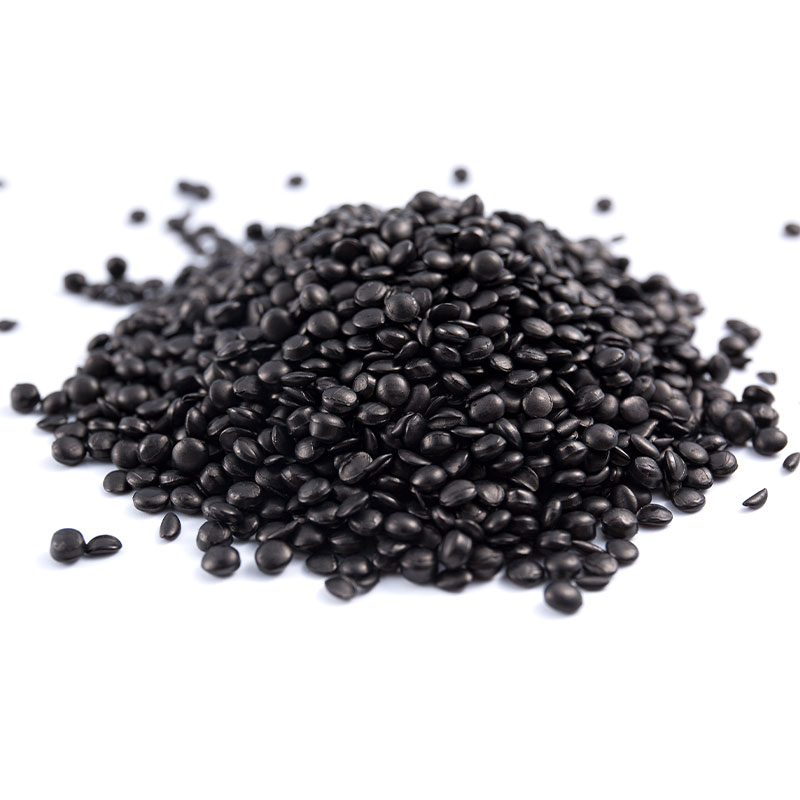 Hochdeckendes schwarzes Masterbatch für Filmanwendungen (EN4066) Ein PE-basiertes Konzentrat mit etwa 46 % Ruß und geringem Aschegehalt, entwickelt für sauberes Dispersions- und Filtrationsverhalten. Es eignet sich für die Folienextrusion, bei der dünne Folien Agglomerate freilegen und bei mäßiger Dosierung eine vollständige Deckung ermöglichen. Produkt anzeigen →
Rohre für die Wasserversorgung und -entsorgung
PE-Druckrohre enthalten 2–2,5 % Ruß als integrierten UV-Schutz, entsprechend der langjährigen Praxis für erdverlegte und freiliegende Polyethylenrohrsysteme. Das Masterbatch muss eine saubere Dispersion – Flecken in einer unter Druck stehenden Rohrwand wirken als Stresserhöher – sowie eine geringe Feuchtigkeit und ein dokumentiertes Witterungsverhalten gewährleisten. Entwässerungs- und Kanalisationstypen bieten mehr Freiheit bei der Beschattung, benötigen aber dennoch eine langfristige Umweltstabilität.
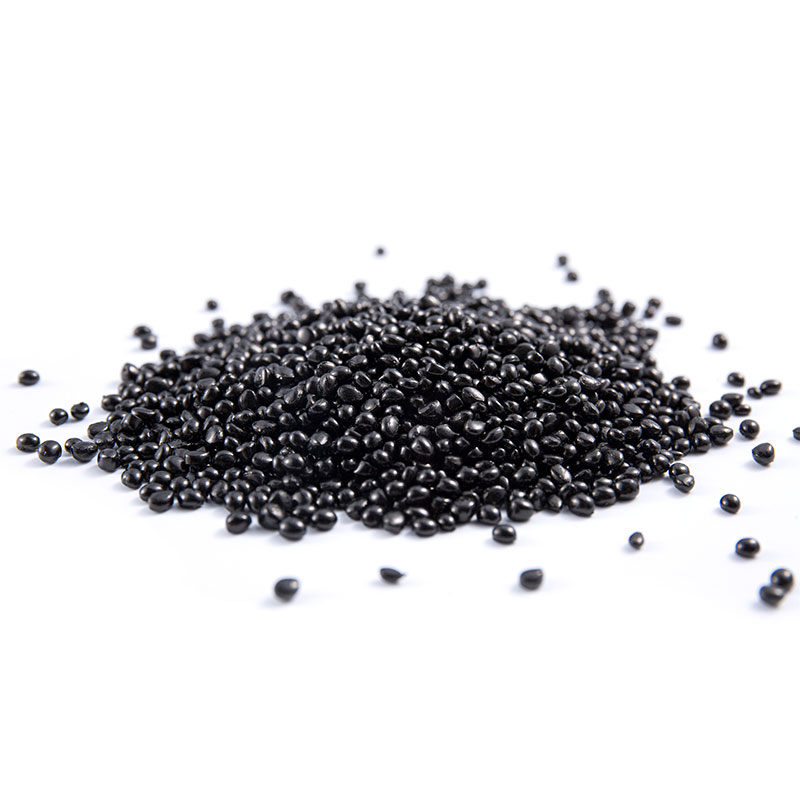 UV-Schutz-Schwarz-Masterbatch für PE-Rohre (H6045) Diese PE-haltige Sorte enthält etwa 45 % Ruß für eine gleichmäßige Färbung und verbesserte UV-Beständigkeit. Es eignet sich für Druckrohrsysteme, die eine saubere Verteilung, geringe Feuchtigkeit und dokumentierte dauerhafte Witterungsstabilität erfordern. Produkt anzeigen →
Spritzguss: Geräte, Spielzeug und Gehäuse
Bei Formsorten geht es um Fließfähigkeit und Oberflächenqualität: Hochglanz auf Gerätegehäusen, Schlagfestigkeit bei Spielzeugen und Hitzestabilität, das Verarbeitungsfenster für technisches Harz bis zu etwa 280 °C übersteht. Der Unterton wird zu einer Designentscheidung – ein blauer Unterton von Schwarz wirkt auf einem glänzenden Gehäuse hochwertig, während ein neutrales Schwarz zu matten technischen Teilen passt. Auch die Konsistenz aller Mahlgutverhältnisse ist wichtig, da Spritzgießer routinemäßig Angüsse und Angusskanäle wieder in die Zufuhr einmischen.
Innen- und Außenbereiche von Kraftfahrzeugen
Automobilspezifikationen lesen sich wie eine Materialprüfung: geringe flüchtige Emissionen und Beschlagen für den Innenraum, Kratz- und Kratzfestigkeit bei Innenverkleidungen, gleichmäßige Lichtabschirmung an sichtbaren Teilen und Witterungsbeständigkeit für Außenkomponenten. Die Innenqualitäten überwachen daher das Flüchtigkeitsprofil des Trägers und des Additivpakets ebenso sorgfältig wie das Pigment selbst.
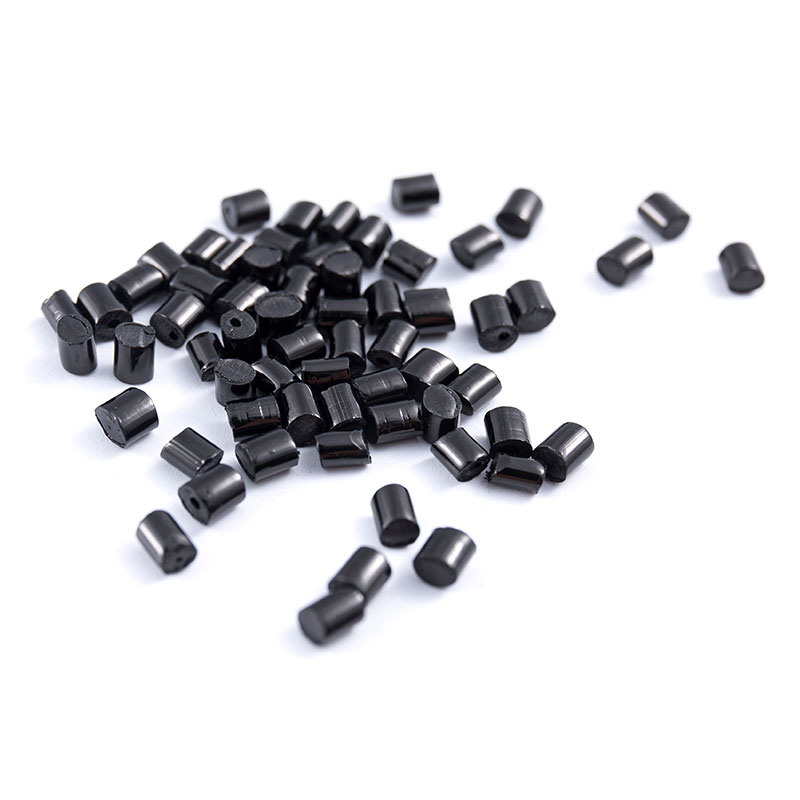 Schwarzer Masterbatch mit niedrigem VOC-Gehalt für den Automobilinnenraum Dieser emissionsarme Typ, der auf einem AS (SAN)-Träger mit hochdispersem Ruß formuliert ist, kontrolliert die Flüchtigkeit und das Beschlagen von Kabinenteilen und unterstützt gleichzeitig glänzende oder matte Oberflächen sowie dokumentierte Konformitätstests. Produkt anzeigen →
Verpackungen und Geschirr mit Lebensmittelkontakt
Bei der Arbeit mit Lebensmittelkontakt handelt es sich eher um eine Compliance-Übung als um eine Farbübung. Farbstoffe und Zusatzstoffe müssen innerhalb der geltenden Rahmenbedingungen liegen – in der Praxis Deklarationen gegen die EU-Verordnung (EU) Nr. 10/2011 über Lebensmittelkontaktkunststoffe und Farbstofflisten der US-amerikanischen FDA wie 21 CFR 178.3297, wobei das Migrationsverhalten der entscheidende Faktor ist. Sammeln Sie die Konformitätserklärungen für jede Sorte und stimmen Sie mit nachgelagerten Zertifizierungen für Geschirr, Verpackungsbeutel sowie Obst- und Gemüse-Wendeboxen ab. Eine ausführlichere Beschreibung des Dokumentationspfads finden Sie in diesem Leitfaden unter wie schwarzes Masterbatch für den Lebensmittelkontakt Sicherheit und Compliance gewährleistet .
Technische Verbindungen und Spezialtransporter
Verbindungen auf Basis von PA, PC, PBT, PPS, PET, TPU, PCTG oder POE lassen sich heiß, scherempfindlich und oft unter streng kontrollierten Bedingungen verarbeiten. Hier dominiert die Trägerfrage: Ein nicht geeigneter Träger führt zu Trübung, Versprödung oder Zersetzung, während korrekt abgestimmte oder trägerfreie Konzentrate im Polymer verschwinden. Für diese Märkte werden grundsätzlich hitzestabile Pigmentpakete erwartet, die ihren Farbton bei 280–300 °C behalten.
Masterbatch vs. Compound vs. Flüssigfarbe vs. Pulver
Masterbatch ist einer von vier Wegen zu einem schwarzen Kunststoffteil, und jeder Weg verlagert Kosten und Risiken an eine andere Stelle in der Lieferkette – weshalb das gleiche Teil von Werk zu Werk so unterschiedlich beschafft werden kann.
| Route | Hauptvorteil | Hauptkompromiss | Typische beste Passform |
|---|---|---|---|
| Masterbatch | Bewährte Streuung; ein Harzbestand deckt viele Besonderheiten ab; kleinere Bestellmengen | Erfordert Dosiergenauigkeit und Mischen in der Linie | Konverter, die mehrere Produkte und Inhaltsstoffe verwenden |
| Vorgefärbte Masse | Nulldosierung; Der Schirm ist im Harz selbst verankert | Prämie auf jedes Kilogramm; große Mindestmengen; Weniger Flexibilität | Lange Auflagen einer einzelnen eingefrorenen Spezifikation |
| Flüssige Farbe | Sehr niedrige Dosierung; keine Feuchtigkeitsaufnahme; schneller Farbwechsel | Pumpenwartung; Träger- und Kompatibilitätsgrenzen | Großvolumige Extrusion mit häufigen Umrüstungen |
| Trockene Pigmentmischung | Niedrigster Vorabpreis für Zutaten | Staub, schlechte Verteilung, Schattendrift, Hygienebelastung | Über raue Outdoor-Artikel hinaus kaum geeignet |
Die Rechnung bringt viele Käufer aus der Fassung. Ein Kilogramm Masterbatch kostet mehr als ein Kilogramm Harz, aber nur 1–5 % davon gelangen in das Produkt, während der Compound-Aufschlag für 100 % des Harzes gilt. Betriebe, die mehrere Produkte auf einer Linie verarbeiten, entscheiden sich aus Flexibilitätsgründen schnell immer für Masterbatch. Langfristige Produkte mit einer einzigen Spezifikation können Verbindungen rechtfertigen, wenn ihre Volumina der Mindestbestellmenge entsprechen.
Sechs Qualitätsprobleme und woher sie kommen
Feldbeschwerden häufen sich in einem manuellen Muster, und die meisten gehen eher auf Dispersion, Feuchtigkeit oder Trägerkompatibilität als auf das Pigment selbst zurück. Verwenden Sie diese Karte, wenn das nächste Mal ein Defekt auftritt:
| Symptom | Wahrscheinliche Grundursache | Was Sie zuerst überprüfen sollten |
|---|---|---|
| Schwarze Flecken auf der Oberfläche | Unvollständige Pigmentdispersion oder Verunreinigung | Streuungsbewertung der Sorte; Siebdruckanstieg; Sauberkeit der Zuführung und des Mixers |
| Werkzeugaufbau und Werkzeuglinien | Unverträglicher Träger oder minderwertiges Wachs | Trägerkompatibilität mit dem Basisharz; Schmelztemperaturfenster |
| Schattendrift zwischen den Chargen | Schwache Homogenisierung; Variation des Rußgehalts | Chargengröße und Homogenisierungspraxis des Lieferanten; Analysezertifikat pro Charge |
| Gele und Fischaugen | Feuchtigkeitsaufnahme oder verschlechterter Träger | Feuchtigkeitsspezifikation und Zertifikat; Lagerbedingungen; Trocknungspraxis |
| Verwaschener Grauton | Geringer effektiver Rußgehalt oder grobe Qualität | Gesamtpigmentgehalt (Dosierung × Konzentration); Daten zum Grad des Untertons und der Tiefe |
| Frühzeitiger UV-Ausfall im Freien | Unzureichender oder schlecht dispergierter Ruß; Fehlendes UV-Paket | Rußanteil im Teil; Verwitterungsdaten; Additivpaket |
Eine praktische Checkliste vor der Bestellung
Führen Sie vor jeder Bestellung diese Checkliste durch. Es dauert eine Stunde und verhindert die meisten der in der oben aufgeführten Tabelle beschriebenen Streitigkeiten:
- Vergleichen Sie das Trägerharz und seinen Schmelzindex mit Ihrem Basispolymer; Ziel ist eine Schmelzflusskompatibilität von etwa ±30 %.
- Fragen Sie nach dem tatsächlichen Rußanteil und der Sortenfamilie – Daten zu Tiefgang und Unterton, nicht nur nach dem Wort „Schwarz“.
- Fordern Sie Dispersionsnachweise an: Pressplakettenbewertungen und, für Folienqualitäten, Daten zum Filtrationsdruckanstieg für das genaue Produkt.
- Überprüfen Sie die Hitzestabilität bei Ihrer Verarbeitungstemperatur, einschließlich des Verhaltens im Rahmen Ihrer Mahlgutrichtlinie.
- Überprüfen Sie die Feuchtigkeitsgrenzwerte und die Verpackung: unter 0,1 % für Polyolefintypen, fester für PA und PET, mit Feuchtigkeitsbarriere-Einlagen.
- Sammeln Sie Konformitätsdokumente: RoHS- und REACH-Erklärungen, Lebensmittelkontakterklärungen, wenn das Teil mit Lebensmitteln in Berührung kommt, Anforderungen an Automobilmaterialien, sofern relevant.
- Führen Sie auf Ihrer Maschine einen ein- bis zweistündigen Testlauf mit Ihrem Harz durch und prüfen Sie Farbton, Flecken, Druckanstieg und mechanische Eigenschaften.
- Vergleichen Sie die Kosten pro fertigem Kilogramm – normieren Sie jedes Angebot nach Dosierung und Pigmentkonzentration, bevor Sie sich den Preis pro Tonne ansehen.
Häufig gestellte Fragen zu Masterbatch
Was ist Masterbatch in Kunststoffen in einem Satz?
Ein Masterbatch ist eine konzentrierte Mischung aus Pigmenten und Additiven, die in einem kompatiblen Trägerharz dispergiert und pelletiert wird und die ein Verarbeiter in natürliches Polymer einmischt – normalerweise in einer Menge von 1–5 %, um das Produkt zu färben oder ihm Eigenschaften wie UV-Beständigkeit zu verleihen.
Wie viel Masterbatch sollte ich meinem Harz hinzufügen?
Multiplizieren Sie die Dosierung mit der Pigmentkonzentration: 2 % einer 45 %igen Sorte ergeben 0,9 % Ruß im Produkt. Bei Folien beträgt der Gesamtrußgehalt in der Regel 0,8–2 %, bei Rohren 2–2,5 % und bei Formteilen 1–2 %. Beginnen Sie mit der Empfehlung des Lieferanten und bestätigen Sie diese durch einen Test.
Kann ein Masterbatch PE, PP, ABS und PC gleichermaßen eingefärbt werden?
Es gibt universelle Träger, die für viele Produkte auf Polyolefinen und Styrolkunststoffen akzeptabel sind. Technische Harze sind weniger nachsichtig: PA, PC, PBT und PPS erfordern abgestimmte Träger oder trägerfreie Konzentrate, um Trübung, Versprödung oder Zersetzung zu vermeiden.
Welcher Rußgehalt enthält ein schwarzes Masterbatch?
Standard-Pellets haben einen Anteil von 20–50 %, wobei hochkonzentrierte und trägerfreie Sorten einen höheren Anteil erreichen. Der Inhalt wird durch Asche- oder thermogravimetrische Analyse überprüft und sollte auf dem Analysezertifikat für jede Charge erscheinen.
Beeinflusst Masterbatch die mechanischen Eigenschaften des Produkts?
Ein gut formulierter Typ ist so konzipiert, dass er im Produkt verschwindet: abgestimmter Träger, vollständig dispergiertes Pigment, kompatible Additive. Probleme treten auf, wenn die Träger nicht aufeinander abgestimmt sind, die Dosierung zu hoch ist oder die Dispersion schlecht ist – dann leiden zunächst die Schlagzähigkeit und die Oberflächenqualität.
Wie lange ist schwarzes Masterbatch haltbar?
Hersteller geben üblicherweise eine Haltbarkeit von 24 Monaten bei versiegelter, trockener Lagerung ohne direkte Sonneneinstrahlung an. Pellets fallen nicht plötzlich, aber die Aufnahme von Feuchtigkeit in offenen Beuteln – insbesondere bei Trägermaterialien in technischer Qualität – führt zu Gelen und Oberflächenfehlern.
Warum sieht mein schwarzes Produkt grau statt tiefschwarz aus?
Vier übliche Verdächtige: zu niedrigerer Gesamtrußgehalt (Dosierung × Konzentration), eine grobe Pigmentqualität, schlechte Dispersion, das lichtstreuende Agglomerat hinterlässt, oder Variation in der Grundfarbe des Naturharzes. Arbeiten Sie sie in dieser Reihenfolge durch.
Ist Masterbatch für Verpackungen mit Lebensmittelkontakt geeignet?
Ja, sofern der Hinweis dafür formuliert ist. Fordern Sie Konformitätserklärungen zu den für Ihren Markt geltenden Rahmenbedingungen an – Verordnung (EU) Nr. 10/2011 in Europa und FDA-Farbstofflisten in den Vereinigten Staaten – und bewahren Sie diese bei jeder Ladung auf.
Passen Sie eine Formulierung an Ihre Linie an
Datenblätter beantworten etwa die Hälfte der Fragen; Den Rest erledigte die Maschine. Ein produktives Briefing beginnt mit sechs Eingaben: Basisharz und sein Schmelzindex, Verarbeitungstemperatur, Produktdicke oder Wandstärke, Filtereinrichtung, eine physische Farbreferenz – ein tatsächliches Teil übertrifft einen Farbchip – und die Compliance-Umgebung, die das Produkt erfüllen muss. Aus diesen Inputs wird eine Testqualität hergestellt, im Labor auf Dispersion und Wärmestabilität getestet und dann vor der Serienlieferung in der eigenen Anlage des Kunden validiert.
E-LUCK baut sein Sortiment rund um diesen Workflow auf. Als Hersteller, der sich ausschließlich auf schwarzes Masterbatch konzentriert, umfasst das Portfolio Blasfolienqualitäten für Agrarfolien, Stretchfolien, Kuriertaschen sowie Einkaufs- oder Mülltüten; Spritz- und Blasformsorten für Haushaltsgeräte, Hochglanzteile und Spielzeug; Wasserversorgungs- und Abwasserrohrqualitäten; Geschirr- und Verpackungsqualitäten für den Lebensmittelkontakt; Innen- und Außenqualitäten für Kraftfahrzeuge; sowie Blech-, Profil- und Drahtgüten. Speziallinien kombinieren Trägerstoffe für AS, PC, PA, PS, PPA, PPS, PET, PBT, TPU, PCTG und POE sowie trägerfreie und hochkonzentrierte Sorten für Compoundierer.
Wenn eine Standardqualität die Spezifikation nicht erfüllt, Maßgeschneiderte schwarze Masterbatch-Entwicklung Übernimmt: Die Formulierung wird an Ihr Polymer, Ihr Prozessfenster und Ihre Zieleigenschaften angepasst und dann vor der regulären Lieferung in Testchargen getestet. Wenn das aktuelle Schwarz zwischen den Chargen schwankt oder der Film Flecken auf der Matrize aufweist, senden Sie das fehlerhafte Teil mit einer kurzen Prozessbeschreibung – eine physische Probe verkürzt die Diagnose um die Hälfte.