Angenommen, Sie betreiben eine Blasfolienanlage für landwirtschaftliche Mulchfolien. Die erste Rolle sieht tief und gleichmäßig schwarz aus. Nach zwei Stunden erscheinen dünne Streifen, dann winzige Flecken, die zu Filmrissen führen. Ihr aktueller Lieferant besteht darauf, dass das Masterbatch „das Gleiche wie immer“ sei. Die Maschineneinstellungen haben sich nicht geändert. Dies ist der Moment, in dem viele Verarbeiter feststellen, dass schwarzes Masterbatch keine Massenware ist.
Schwarzes Masterbatch versagt offensichtlich selten. Es versagt wirtschaftlich, und zwar in Form von Ausfallzeiten, Ausschussrollen, nicht bestandenen Schlagtests oder Rücksendungen nach dreimonatiger Außenbewitterung. Bei der Auswahl des richtigen schwarzen Masterbatches müssen Sie die Sorte an Ihr Polymer, Ihren Prozess, die Endverwendungsbedingungen Ihres Produkts und Ihre Compliance-Verpflichtungen anpassen. Dieser Leitfaden wurde aus der Perspektive unserer Fabrik bei E-LUCK verfasst, wo wir schwarze Masterbatches für Blasfolien, Spritzguss, Rohrextrusion, Verpackungen mit Lebensmittelkontakt und Automobilkomponenten herstellen. Im Folgenden erläutern wir die Auswahllogik, die wir auf die Anfragen unserer eigenen Kunden anwenden, einschließlich der Zahlen, Tests und Toleranzen, die einen guten Kauf von einem kostspieligen unterscheiden.
Was Black Masterbatch ist und warum die richtige Wahl wichtig ist
Schwarzer Masterbatch ist eine konzentrierte Dispersion von Rußpigmenten in einem thermoplastischen Träger, die durch Schmelzcompoundieren und Pelletieren hergestellt wird. Eine typische Sorte enthält 20 bis 50 % Ruß sowie sorgfältig dosierte Dispergiermittel und funktionelle Additive wie Antioxidantien, UV-Stabilisatoren, Gleitmittel oder Antistatika. Der Verarbeiter mischt das Masterbatch mit Naturharz in einem Auflackverhältnis, normalerweise 1 % bis 8 %, um das Endprodukt einzufärben.
Die Verwendung von Masterbatch anstelle von rohem Ruß löst praktische Probleme: Es eliminiert Staub in der Werkstatt, verkürzt die Farbwechselzeit und verbessert die Konsistenz von Charge zu Charge. Aber das Masterbatch ist kein inerter Farbstoff. Sein Trägerharz und sein Additivpaket gehen in die endgültige Formulierung ein und beeinflussen Schmelzfluss, Kristallisation, Oberflächenqualität, Bindenahtfestigkeit und Langzeitalterung. Aus diesem Grund kann ein Masterbatch, der in einer Einkaufstasche gut funktioniert, in einem Nylon-Getriebe oder einem Polycarbonat-Gehäuse katastrophale Folgen haben.
Was ist in einem schwarzen Masterbatch enthalten?
- Rußpigment (Color Index Pigment Black 7), das Schwärze, Unterton, UV-Schutz und elektrische Eigenschaften bestimmt.
- Trägerharz, ausgewählt passend zum Basispolymer oder als kompatibler Träger in Mischungen.
- Polymere Dispergiermittel und Netzmittel, die die Rußpartikel während der Schmelzmischung getrennt halten.
- Funktionelle Additive, einschließlich Antioxidantien, Verarbeitungsstabilisatoren, UV-Absorber und Flammschutzmittel, sofern erforderlich.
Rußsorte und Beladung: Zwei Entscheidungen, die Leistungsgrenzen setzen
Carbon Black ist kein einzelnes Material. Hersteller stellen Dutzende Sorten her, die sich in der Primärpartikelgröße, der Aggregatstruktur und der Oberflächenchemie unterscheiden. Diese Eigenschaften beeinflussen Schwärze (Tiefheit), Farbstärke, Dispersionsschwierigkeit, Schmelzviskosität, Leitfähigkeit und Preis. Wenn Sie ein schwarzes Masterbatch spezifizieren, geben Sie in Wirklichkeit einen Rußgrad und eine Konzentration an.
Wie sich die Eigenschaften von Ruß auf das Endteil auswirken
| Carbon-Black-Eigenschaft | Auswirkung auf Masterbatch und Endprodukt |
|---|---|
| Kleinere Primärpartikelgröße | Höhere Deckkraft, stärkere Tönung, besserer UV-Schutz, aber schwieriger zu verteilen und höhere Kosten |
| Größere Primärpartikelgröße | Einfachere Dispersion, geringere Kosten, geringere Schwärze, oft blauerer oder braunerer Unterton |
| Höhere Aggregatstruktur | Höhere Schmelzviskosität, bessere Leitfähigkeit, kann die Steifigkeit erhöhen, erhöht jedoch den Siebdruck |
| Untere Aggregatstruktur | Niedrigere Viskosität, guter Glanz, geringere Leitfähigkeit |
| Oberflächenoxidation | Verändert die Wechselwirkung mit dem Träger und beeinflusst die Dispersion in polaren Polymeren wie PA und PET |
Für die meisten Anwendungen besteht die praktische Wahl zwischen hochpigmentiertem Ofenruß (kleine Partikelgröße, sehr hohe Schwärze), mittelfarbigem Ofenruß (ausgewogene Schwärze und Dispersion) und Standard- oder niedrigfarbigem Ofenruß (leichte Dispergierung, wirtschaftlich). Bei Verpackungen und Konsumgütern wird häufig ein blauer Unterton bevorzugt, da er „tieferes Schwarz“ bedeutet. In einigen kostengünstigen Qualitäten treten braune Untertöne auf.
Rußbeladung: Mehr ist nicht immer besser
| Ladeebene | Rußgehalt | Typische Verwendung | Kompromiss |
|---|---|---|---|
| Niedrig | 15 % - 25 % | Farbanpassung, hohe Auflackierungsverhältnisse, Prozesse mit niedriger Viskosität | Pro Teil ist mehr Masterbatch erforderlich; geringere Pigmentkosten pro Kilogramm |
| Standard | 25 % – 35 % | Allgemeines Spritzgießen, Blasformen, die meisten Folienanwendungen | Ausgewogene Kosten und Handhabung; großes Verarbeitungsfenster |
| Hoch | 35 % – 50 % | Agrarfolie, Rohr, hochversteckte Verpackung | Niedriger dosage per part; requires strong compounding capability |
| Ultrahoch | 50 % – 60 % | Spezielle Funktionsqualitäten, leitfähige Verbindungen | Sehr anspruchsvoller Prozess; begrenzte Carrier-Optionen |
Wenn Sie die Rußbeladung erhöhen, wird die Herstellung des Masterbatches schwieriger und die Schmelzviskosität steigt. Gleichzeitig benötigen Sie eine geringere Restmenge, sodass die Logistik- und Lagerkosten sinken. Die optimale Beladung hängt von der Mischfähigkeit Ihres Extruders, der erforderlichen Dispersionsqualität und dem endgültigen Schwärzungsziel ab. Unsere hochkonzentrierten Typen mit etwa 40 % Ruß sind für den Einsatz bei 2 % bis 3 % Auflackung in Blasfolien konzipiert, was häufig die Gesamtkosten senkt und gleichzeitig die Opazität verbessert.
Trägerharzanpassung: Die Auswahlregel, die die meisten Fehler verhindert
Das Trägerharz hält den Ruß in einer verträglichen Kunststoffmatrix. Die erste Regel ist einfach: Der Träger sollte mit dem Basispolymer oder zumindest mit einer seiner Hauptkomponenten chemisch kompatibel sein. Wenn der Träger nicht kompatibel ist, bildet das Masterbatch eine separate Phase, was zu Agglomeraten, Streifenbildung, Delaminierung, Verlust der Schlagfestigkeit oder Oberflächenrauheit führt.
| Basispolymer | Empfohlener Träger | Warum es wichtig ist |
|---|---|---|
| LDPE/LLDPE-Folie | LDPE oder LLDPE | Beste Filmklarheit, keine Gele, hohe Verträglichkeit |
| HDPE/PP-Rohre | HDPE oder PP | Behält hydrostatische Festigkeit und stabiles Matrizenverhalten bei |
| PP-Spritzgussteile | PP | Verhindert Schlagminderung und Oberflächenfleckenbildung |
| ABS/PS | AS/SAN oder PS | Verhindert Glanzverlust und sichtbare Trägerstreifen |
| PA (Nylon) | PA | Verhindert Ausblühen und mechanische Zersetzung |
| PC | PC oder PC-kompatible Legierung | Verhindert Mikrorisse und Trübungen; behält die Schlagfestigkeit bei |
| PET / PBT | PET / PBT | Hält die Kristallisation aufrecht und verhindert Hydrolyse |
| PPS / PPA / Hochtemperatur | Spezial-Hochtemperaturträger | Muss hohe Schmelztemperaturen ohne Zersetzung überstehen |
Wir treffen manchmal Käufer, die für alles ein „universelles“ schwarzes Masterbatch verwenden möchten, um den Lagerbestand zu reduzieren. Der universelle Ansatz funktioniert nur für kompatible Polyolefinmischungen und Anwendungen mit niedrigen Spezifikationen. Bei technischen Kunststoffen ist der Träger kein Detail; Es ist der Hauptfaktor, der darüber entscheidet, ob das schwarze Pigment fein verteilt bleibt und ob das Teil die erforderlichen mechanischen Tests besteht. Wenn ein Kunde die genaue Harzsorte nicht mitteilen kann, fragen wir nach der Schmelzflussrate und der endgültigen Anwendung; Das reicht normalerweise aus, um einen sicheren Spediteur auszuwählen.
Warnung des Mobilfunkanbieters: Wenn der Träger weit unter Ihrer Verarbeitungstemperatur schmilzt und chemisch nicht mit Ihrem Basispolymer verwandt ist, ist das Risiko eines Kompatibilitätsproblems hoch. Bitten Sie den Lieferanten immer, die Art des Spediteurs schriftlich anzugeben.
Auswahl nach Prozess und Anwendung
Der nächste Filter ist Ihr Produktionsprozess, da jeder Prozess dem Masterbatch einen anderen Scherverlauf, eine andere Verweilzeit und eine andere Schmelztemperatur auferlegt. Eine Sorte, die für das Spritzgießen gedacht ist, mag im Folientest zwar gut aussehen, aber bei hohen Folienliniengeschwindigkeiten Gele produzieren. Eine beim Spritzgießen verwendete Folienqualität bietet möglicherweise nicht die erforderliche Schlagzähigkeit. Durch die Auswahl zunächst nach Prozess werden viele Überraschungen vermieden.
Blasfolie
Blasfolie processors need black masterbatch with excellent filterability, low gel count, and stable rheology. Blackness is important, but a masterbatch that blocks the screen pack every four hours destroys productivity. Typical film grades contain 30% to 45% carbon black in an LDPE or LLDPE carrier, with let-down ratios of 2% to 4%. For agricultural film, the masterbatch must also provide long-term UV protection and often withstand contact with agrochemicals.
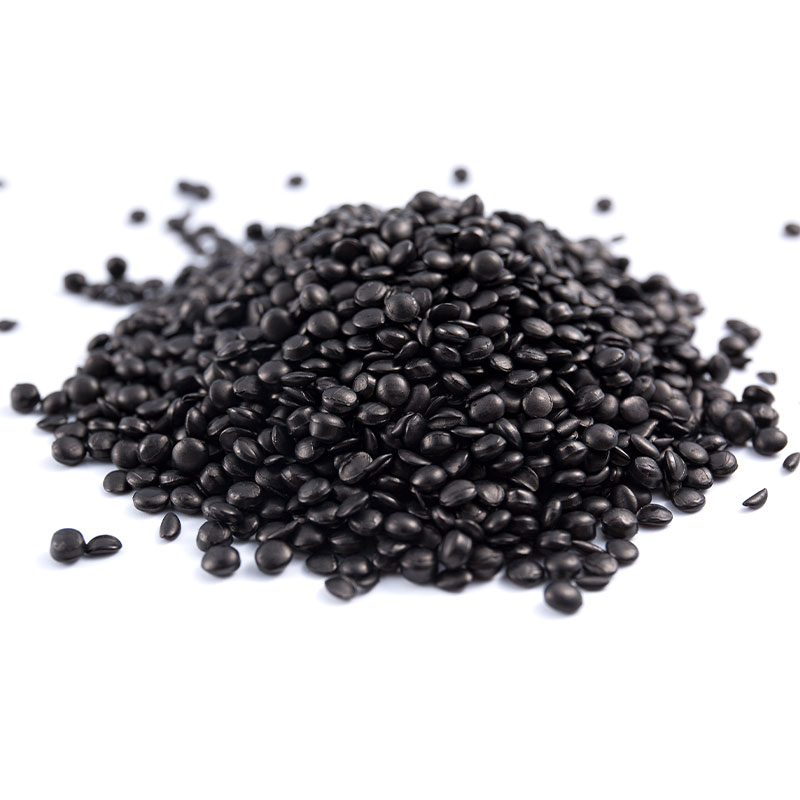 Hoch Hiding Black Concentrated Masterbatch for Film and Molding Dieses Masterbatch auf PE-Basis mit etwa 46 % Ruß bietet ein starkes Deckvermögen und eine stabile Verarbeitung für Blasfolien, Rohre und Spritzguss und berücksichtigt so die in der Diskussion aufgeworfenen Bedenken hinsichtlich Filtrierbarkeit und Fließfähigkeit. Produkt anzeigen →
Spritzguss
Spritzgießer sollten bewerten, wie sich das Masterbatch auf die Schlagzähigkeit, das Aussehen der Bindenähte, den Oberflächenglanz und die Ablagerungen in der Form auswirkt. Masterbatche mit hohem Rußgehalt und schlechter Benetzung können die Kerbschlagzähigkeit in PP oder ABS um 10 bis 30 % reduzieren. Bei dünnwandigen Bauteilen kommt es auch auf die Fließfähigkeit des Masterbatches an. Die Auflackierung beträgt im Allgemeinen 2 bis 5 %, und ein auf das Basisharz abgestimmter Träger ist wichtig, damit Bindenähte weniger sichtbar sind.
Rohrextrusion
Rohrqualitäten werden anhand der Dispersionsqualität und der Langzeitleistung beurteilt. Bei PE-Wasserrohren sollte der endgültige Rußgehalt für die UV-Beständigkeit etwa 2 % bis 2,5 % betragen, und der Dispersionsgrad wird gemäß ISO 18553 bewertet. Schlecht dispergierter Ruß erzeugt Spannungskonzentrationspunkte, die die Druckfestigkeit und die Risswachstumsbeständigkeit verringern. Der Träger darf den Schmelzfluss des Rohrs nicht verändern, da sonst die Wanddickenregelung instabil wird.
| Prozess | Wichtige Auswahlkriterien | Typische Enttäuschung | Fehlersymptome, falls falsch |
|---|---|---|---|
| Blasfolie | Gelzahl, Filtrierbarkeit, Opazität, Schwärze | 2 % - 4 % | Streifen, Nadellöcher, Filmrisse |
| Castingfilm | Oberflächenglanz, Additivverträglichkeit | 2 % - 3 % | Die Linien, Dunst, Blockierung |
| Spritzguss | Schlagfestigkeit, Bindenaht, Glanz, Verlauf | 2 % - 5 % | Schwache Bindenähte, fleckige Oberfläche |
| Rohrextrusion | ISO-Dispersionsklasse, UV- und Druckbeständigkeit | 2 % – 6 % | Sprödes Rohr, frühe Rissbildung |
| Blasformen | Fallwirkung, Wandverteilung, Oberflächenqualität | 2 % - 4 % | Unebene Wand, geringer Fallwiderstand |
Wenn Sie sich nicht sicher sind, ob ein Masterbatch für Ihre Linie geeignet ist, empfehlen wir einen praktischen Versuch: Lassen Sie die Sorte eine Schicht lang bei normaler Auflackierung laufen, prüfen Sie Folie oder Teile gegen eine Lichtquelle und notieren Sie den Filterdruck. Unser Team folgt bei der Qualifizierung einer neuen Sorte in unserem eigenen Werk dem gleichen Protokoll.
Schwarzer Masterbatch mit Lebensmittelkontakt: Compliance ist eine Designanforderung
Wenn schwarzes Masterbatch in Lebensmittelverpackungen, Geschirr, Besteck oder Obst- und Gemüsebehältern verwendet wird, müssen Pigment, Träger und Zusatzstoffe alle den Lebensmittelkontaktvorschriften entsprechen. In der Europäischen Union ist der relevante Rahmen die Verordnung (EU) Nr. 10/2011 über Materialien und Gegenstände aus Kunststoff, die dazu bestimmt sind, mit Lebensmitteln in Berührung zu kommen; In den Vereinigten Staaten legt die FDA 21 CFR Regeln für Farbstoffe und Polymerkomponenten fest. in China gilt die Serie GB 4806. Diese Vorschriften begrenzen die Migration von Stoffen aus dem fertigen Artikel und erfordern konforme Qualitätsdaten.
Rohruß kann Verunreinigungen wie polyzyklische aromatische Kohlenwasserstoffe (PAK), Schwermetalle und Restschwefel enthalten. Schwarzes Masterbatch für den Lebensmittelkontakt wird aus gereinigten Pigmentqualitäten und hochreinen Trägern formuliert, und die Compoundierlinie wird gereinigt und kontrolliert, um Kreuzkontaminationen zu verhindern. Es reicht nicht aus, einfach mehr Dispergiermittel hinzuzufügen: Die vollständige Formel muss Migrationstests bestehen und der Produktionsprozess muss eine Rückverfolgbarkeit nachweisen.
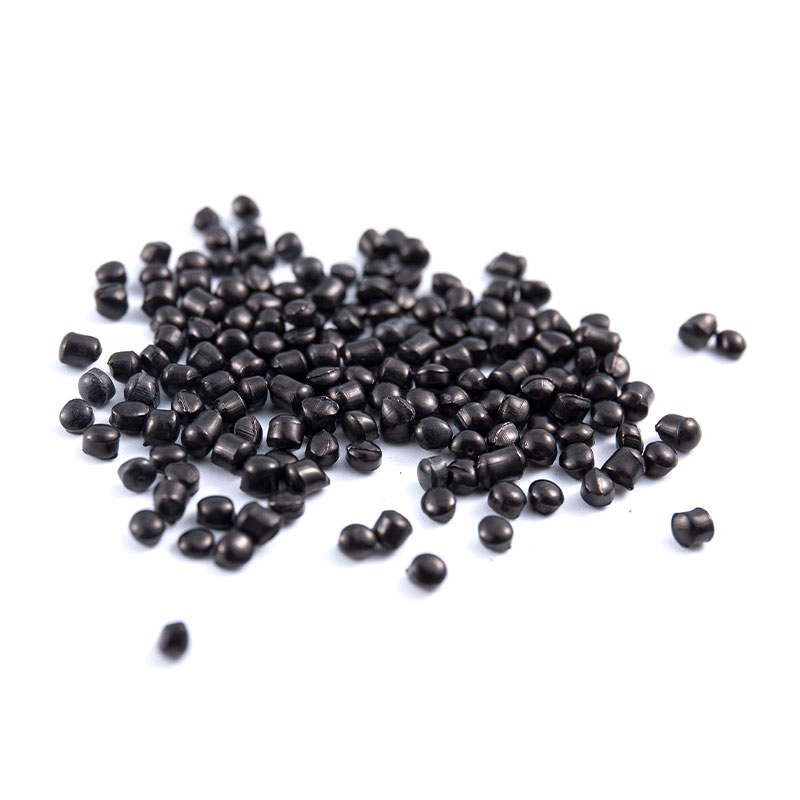 Schwarzer Masterbatch mit Lebensmittelkontakt für bruchsicheres Geschirr Dieses Masterbatch auf PE-Basis mit 40 % Ruß und Calciumcarbonat wurde für Geschirr mit Lebensmittelkontakt entwickelt und sorgt für eine gleichmäßige Färbung, verbessert die Hitze- und Schlagfestigkeit und erfüllt die Lebensmittelsicherheitsstandards, wodurch die unten aufgeführten Anforderungen an Migrationstests unterstützt werden. Produkt anzeigen →
Wenn Sie eine Qualität für den Lebensmittelkontakt bewerten, fragen Sie den Lieferanten nach der spezifischen Vorschrift, nach der das Produkt getestet wurde, den Testbedingungen (Temperatur, Zeit, Lebensmittelsimulanz) und dem Migrationsergebnis. Eine pauschale „Lebensmittelqualität“-Aussage ohne Testdaten ist keine ausreichende Grundlage für eine Kaufentscheidung.
Bei Geschirr und Behältern muss das Produkt zudem wiederholtes Waschen und mechanische Beanspruchung überstehen. Ein schwarzer Masterbatch, der mit Lebensmitteln in Berührung kommt, sollte daher auf Schlagfestigkeit, Spülmaschinenstabilität und das Fehlen von Oberflächenablösungen bewertet werden, nicht nur auf Migrationskonformität. Die praktischen Compliance-Fragen haben wir in unserem Leitfaden ausführlicher behandelt Sicherheit und Compliance mit schwarzem Masterbatch für den Lebensmittelkontakt .
UV-Beständigkeit und Langzeitbewitterung
Ruß ist einer der wirksamsten und wirtschaftlichsten UV-Stabilisatoren für Polyolefine, sofern er gut dispergiert und in ausreichender Konzentration vorliegt. Feinteiliger Ruß absorbiert UV-Strahlung, wandelt sie in Wärme um und schützt so die Polymerkette vor Photooxidation. Der Zusammenhang zwischen Rußgehalt und Lebensdauer im Freien ist nichtlinear: Kleine Konzentrationserhöhungen können zu großen Verlängerungen der Lebensdauer führen.
Aus diesem Grund ist bei Agrarfolien, Geomembranen und Außenrohren fast immer ein Rußgehalt von mindestens 2 % im Endprodukt vorgeschrieben. Die Verwendung eines 40 %igen Masterbatches bei 5 % Auflackung ergibt genau 2 % Endrußgehalt. Aber Konzentration allein reicht nicht aus: Rußagglomerate wirken als Fehlerstellen, an denen Risse entstehen können, daher ist die Dispersionsbewertung ebenso wichtig wie die Dosierung.
Für Teile, deren Aussehen unter langfristiger Sonneneinstrahlung erhalten bleiben muss, wie z. B. Außenverkleidungen von Automobilen oder Gartenmöbel, sollten Masterbatch-Lieferanten in der Lage sein, Witterungsbeständigkeitsdaten aus Xenon-Lichtbogen- oder QUV-Tests bereitzustellen, einschließlich Farbveränderung (Delta E) und Glanzerhaltung nach bestimmten Einwirkungsstunden. Fragen Sie nach der Testmethode, den Zyklusparametern und den Akzeptanzkriterien.
Schwarzes Masterbatch in Automobilqualität: Enge Toleranzen, echte Konsequenzen
Bei Automobilteilen wird die Auswahl schwarzer Masterbatches zu einer echten Herausforderung. Innenteile müssen die Grenzwerte für flüchtige organische Verbindungen (VOC) und Beschlag einhalten, da in der engen Kabine die Ausgasung an den Fenstern sichtbar und am Geruch wahrnehmbar ist. Außenteile müssen jahrelanger Sonneneinstrahlung, Hitze, Feuchtigkeit und dem Kontakt mit Straßenchemikalien standhalten, ohne auszubleichen, zu kreiden oder zu reißen. Funktionelle Strukturteile müssen nach Alterung ihre Steifigkeit und Schlagzähigkeit behalten.
Für Innenanwendungen wird schwarzes Masterbatch mit niedrigem VOC-Gehalt mit sorgfältig ausgewählten Trägerharzen und Additiven hergestellt, die bei Formtemperaturen keine Aldehyde oder andere flüchtige Stoffe erzeugen. Die am häufigsten genannten Prüfnormen sind VDA 278 für die VOC/TSN-Analyse, PV 3015 für Kondensation oder Fogging sowie verschiedene OEM-Spezifikationen für den Gesamtkohlenstoffausstoß. Wenn unsere Kunden nach Qualitäten für den Automobilinnenraum fragen, bestätigen wir, welche OEM-Spezifikation das Ziel ist, bevor wir ein Produkt empfehlen.
 Niedrig Volatile Environmentally Friendly Interior Black Masterbatch Dieses Produkt wurde speziell für die Innenausstattung von Kraftfahrzeugen und Wohnräumen entwickelt. Der Schwerpunkt liegt auf niedrigen VOC-Emissionen (flüchtige organische Verbindungen) und geringer Migration, wodurch ... Produkt anzeigen →
Bei Außenteilen sind Witterungsbeständigkeit, Kratzfestigkeit und stabiler Glanz die wichtigsten Eigenschaften. Ein Masterbatch mit sehr hoher Strahldichte enthält oft feinere Rußpartikel, die die Oberflächenhärte leicht verringern können; Um Schwärze und Kratzfestigkeit in Einklang zu bringen, müssen die Rußqualität und das Additivpaket angepasst werden. Aus diesem Grund handelt es sich bei Außenqualitäten für die Automobilindustrie nicht einfach nur um „hochschwarze“ Qualitäten; Es handelt sich um fein abgestimmte Systeme.
Dispersionsqualität und wie man sie überprüft
Die Dispersionsqualität ist der wichtigste Faktor, der ein gutes schwarzes Masterbatch von einem schlechten schwarzen Masterbatch unterscheidet. Bei schlechter Dispergierung verbleiben Rußagglomerate in der Kunststoffmatrix. Unter Belastung werden diese Agglomerate zu Rissinitiatoren; im Film verursachen sie Nadellöcher und Risse; im Rohr verringern sie den Druckwiderstand; Sie erzeugen in einem Formteil stumpfe Stellen und Schwachstellen.
Praktische Verifizierungsmethoden
- Filmtest: Drücken oder blasen Sie einen dünnen Film (20 bis 30 Mikrometer) aus einer Probe der Verbindung und prüfen Sie ihn gegen eine starke Lichtquelle. Zählen Sie die Anzahl der sichtbaren Flecken, die größer als etwa 30 Mikrometer pro Quadratmeter sind.
- Filterdruckwert: Drücken Sie die Schmelze unter kontrollierten Bedingungen durch ein feines Filtersieb (z. B. 15 oder 25 Mikrometer) und messen Sie den Druckanstieg über die Zeit. Eine höhere Anstiegsrate weist auf eine schlechtere Streuung hin.
- Mechanische Prüfung: Testen Sie die Spritzgussformstäbe unter den gleichen Bedingungen wie Ihre Produktionsteile und vergleichen Sie dann die Bruchdehnung, die Kerbschlagzähigkeit und die Schweißnahtleistung mit einer ungefüllten Referenz.
- Oberflächenprüfung: Vergleichen Sie den Glanz und die Farbe geformter Platten auf demselben Werkzeug unter identischen Parametern. Eine erhebliche Variation deutet auf Dispersions- oder Trägerprobleme hin.
Für Rohrhersteller legt ISO 18553 eine Methode zur Beurteilung des Grades der Pigmentdispersion in einem Abschnitt der Rohrwand fest. Die Bewertung unterteilt die beobachteten Agglomerate in Größenklassen und vergibt eine Punktzahl; Niedrigere Werte deuten auf eine bessere Streuung hin. Wenn Ihr Lieferant kein Dispersionsmikroskopbild oder keine Bewertung liefern kann, ist das ein Warnsignal, bevor Sie eine Großbestellung aufgeben.
Kosten pro Kilo im Vergleich zu den Gesamtnutzungskosten
Der häufigste Fehler beim Kauf von schwarzem Masterbatch besteht darin, den Preis pro Kilogramm zu vergleichen und die Dosierung zu ignorieren, die erforderlich ist, um die angestrebte Schwärze und Opazität zu erreichen. Bei einem kostengünstigen Typ mit schwacher Farbstärke ist möglicherweise eine Nachlackierung von 5 % erforderlich, während ein teurerer Typ mit hoher Konzentration bei 2,5 % ausreicht. Der Gesamtbeitrag des Masterbatchs pro Tonne Fertigprodukt ist die Zahl, die zählt.
| Faktor | Standardnote | Hoch-load grade |
|---|---|---|
| Masterbatch-Preis | 2,6 $/kg | 3,6 $/kg |
| Let-Down-Verhältnis | 4 % | 2,5 % |
| Masterbatch pro Tonne Produkt | 40 kg | 25 kg |
| Farbkosten pro Tonne | 104 $ | 90 $ |
| Lagerfläche pro 10 Tonnen Produkt | 400 kg | 250 kg |
In diesem Beispiel kostet die Hochlastsorte mehr pro Kilogramm, spart aber Geld pro Tonne, reduziert den Lagerplatz und verkürzt die Farbwechselzeit, da weniger Material gehandhabt wird. Der Vergleich ist jedoch nur dann gültig, wenn die Hochlastsorte die gleiche Schwärze, den gleichen Glanz, die gleiche Streuung und die gleiche mechanische Leistung erreicht. Wenn eine dieser Anforderungen nicht erfüllt wird, verschwindet die scheinbare Ersparnis schnell.
Kostenregel: Vergleichen Sie Masterbatches anhand der Kosten pro Tonne fertigem Produkt, niemals nur anhand der Kosten pro Kilogramm. Und akzeptieren Sie niemals einen Preisvorteil, der von einer Senkung Ihres Dispersionsstandards abhängt.
Auch die Inkonsistenz zwischen den einzelnen Chargen verursacht versteckte Kosten. Wenn der Farbton oder der Schmelzfluss des Masterbatchs abweicht, besteht die Gefahr, dass jede Charge Ihres Produkts aussortiert wird. Wenn wir eine Produktionscharge freigeben, überprüfen wir die Farbintensität, die Farbstärke, den Rußgehalt durch Aschetest, den Feuchtigkeitsgehalt und den Filterdruckwert. Das Analysezertifikat liegt jeder Lieferung bei.
Häufige Auswahlfehler
- Es wird nur die Schwärze abgeschirmt, nicht die Streuung. Eine Sorte mit hoher Strahldichte und Agglomeraten wird häufiger versagen als eine Sorte mit leichterer Dispergierung und etwas geringerer Schwärze.
- Das Trägerharz wird ignoriert. Die Verwendung eines PE-Trägers für ein PA- oder ABS-Produkt kann die mechanischen Eigenschaften erheblich beeinträchtigen, auch wenn die Farbe korrekt aussieht.
- Wählen Sie ein Masterbatch zum günstigsten Preis pro Kilogramm, ohne das erforderliche Let-Down-Verhältnis zu messen, um Ihren eigenen Farbstandard zu erfüllen.
- Hinzufügen des Masterbatches zu einer Mischung verschiedener Polymere, ohne zu prüfen, ob der Träger mit allen kompatibel ist.
- Es wird davon ausgegangen, dass alle schwarzen Masterbatches lebensmittelkonform sind, weil sie schwarz sind. Bei der Konformität handelt es sich um ein Formulierungsproblem, nicht um ein Farbproblem.
- Wechsel des Masterbatch-Lieferanten, ohne die neue Sorte in der tatsächlichen Produktionslinie unter normalen Betriebsbedingungen zu qualifizieren.
- Vergessen Sie die Wechselwirkungen zwischen Additiven: Ein Masterbatch, der Slip und Antiblock enthält, ist möglicherweise nicht für die Laminierung oder Druckhaftung geeignet.
Viele dieser Fehler tauchen erst auf, nachdem das Produkt im Einsatz ist, was ihre Korrektur teuer macht. Ein einfaches Qualifizierungsverfahren zu Beginn, einschließlich eines Dispersionstests und eines Produktionsversuchs in kleinem Maßstab, kann die meisten davon verhindern.
Wenn Standardprodukte nicht ausreichen: Individuelle Entwicklung
Standard-Schwarz-Masterbatch deckt die meisten Anwendungen ab, einige Anforderungen können jedoch von einem handelsüblichen Typ nicht erfüllt werden. Möglicherweise benötigen Sie einen Träger, der zu einem ungewöhnlichen Polymer passt, einen Rußgehalt von mehr als 50 %, ein Additivpaket für Flammschutz- oder Antistatikeigenschaften, einen bestimmten Farbunterton für den Wiedererkennungswert der Marke oder ein Verarbeitungshilfsmittel, das die Bildung von Stempelablagerungen in einer sehr schnellen Folienlinie verhindert. In diesen Fällen ist eine kundenspezifische Entwicklung in der Regel schneller und zuverlässiger als der Versuch, separate Additive in Ihrer eigenen Anlage zu kombinieren.
In unserem Werk beginnt die Entwicklung kundenspezifischer schwarzer Masterbatches mit einem kurzen Spezifikationsblatt: Basispolymer, Schmelzflussrate, Prozesstyp, Betriebstemperaturen, Abschmelzziel, behördliche Anforderungen und die Leistungstests, die das fertige Produkt bestehen muss. Anschließend wählen wir die Rußsorte, den Träger und das Additivpaket aus, stellen auf einem Compounder im Labormaßstab eine Probe her und versenden sie mit einem Bericht. Die Probe wird in ein oder zwei Zyklen optimiert, bis die angestrebte Schwärze, Dispersion und physikalischen Eigenschaften erreicht sind. Anschließend gehen wir zu einem Versuch im Produktionsmaßstab über.
Geben Sie an
Basispolymer, Prozess, Letdown-Ziel, behördliche Anforderungen und Leistungstests.
Probe
Wir mischen eine Probe im Labormaßstab und liefern einen vollständigen Rezepturbericht.
Validieren
Sie testen die Probe auf Ihrer eigenen Linie oder in unserem Labor unter vereinbarten Bedingungen.
Maßstab
Produktionstest, anschließend Chargenfreigabe mit Analysezertifikat.
Eine kundenspezifische Entwicklung funktioniert normalerweise am besten, wenn die Menge den technischen Aufwand rechtfertigt. Auch dann empfehlen wir, mit dem nächstliegenden Standardprodukt zu beginnen, bevor Sie eine neue Formel in Auftrag geben; Viele Kunden stellen fest, dass eine Standardsorte bereits ihren Spezifikationen entspricht, sobald der richtige Träger ausgewählt wurde.
Häufig gestellte Fragen
Was ist der Unterschied zwischen schwarzem Masterbatch und Rohruß?
Schwarzer Masterbatch ist eine vordispergierte pelletierte Mischung aus Ruß und einem Trägerharz. Rohruß ist ein feines Pulver, das schwer zu handhaben ist, Staub erzeugt, leicht agglomeriert und intensives Mischen erfordert, bevor es einen akzeptablen Dispersionsgrad erreicht. Masterbatch vereinfacht den Prozess und verbessert die Konsistenz.
Welchen Rußgehalt soll ich wählen?
Für den allgemeinen Folien- und Spritzguss sind 30 bis 40 % Ruß im Masterbatch ein praktischer Bereich. Bei landwirtschaftlichen Folien und Rohren ermöglichen höher belastete Qualitäten von etwa 40 % bis 50 %, dass der endgültige Rußgehalt 2 % bis 2,5 % bei einem niedrigen Let-Down-Verhältnis erreicht. Das Optimum hängt von Ihrer Prozessmischfähigkeit und Ihrem Farbziel ab.
Kann ein schwarzer Masterbatch für alle Kunststoffe verwendet werden?
Nein. Das Trägerharz muss mit dem Basispolymer kompatibel sein. Ein Masterbatch auf PE-Basis funktioniert möglicherweise in PP- oder EVA-Mischungen, ist jedoch nicht für ABS, PC, PA, PET oder PPS geeignet. Wählen Sie für technische Kunststoffe immer ein Masterbatch, dessen Träger zur Harzfamilie passt.
Wie kann ich die Dispersionsqualität überprüfen, bevor ich große Mengen kaufe?
Fragen Sie den Lieferanten nach einem Filterdruckwert und einer mikroskopischen Aufnahme der Filmdispersion und führen Sie dann einen Produktionsversuch bei normaler Entlüftung durch. Untersuchen Sie Folien oder Formteile unter starkem Licht und vergleichen Sie die mechanischen Eigenschaften mit einem Referenzmuster. Diese Prüfungen nehmen wenig Zeit in Anspruch, verhindern aber größere Probleme.
Welche Zertifizierungen sollten schwarze Masterbatches für den Lebensmittelkontakt haben?
Das Produkt sollte anhand der für Ihren Markt geltenden Vorschriften getestet werden, beispielsweise der EU-Verordnung Nr. 10/2011, FDA 21 CFR oder China GB 4806. Der Testbericht sollte spezifische Migration, Schwermetalle und PAK-Gehalt mit den relevanten Lebensmittelsimulanzien und Zeit-Temperatur-Bedingungen abdecken.
Kann schwarzes Masterbatch ohne separate UV-Stabilisatoren ausreichend UV-Schutz bieten?
Für viele Polyolefinprodukte bietet gut dispergierter Ruß in einer Endkonzentration von 2 bis 2,5 % einen guten UV-Schutz, sodass ein separater UV-Stabilisator nicht immer erforderlich ist. Für extreme Belastungen oder optisch empfindliche Teile kann eine Kombination aus Ruß und zusätzlichen UV-Stabilisatoren angegeben werden; Der Masterbatch kann beides in einem Pellet liefern.
Wie lange ist schwarzes Masterbatch haltbar?
Bei Lagerung in einem trockenen, kühlen Lagerhaus und in versiegelter Verpackung kann Standard-Schwarz-Masterbatch zwei bis drei Jahre lang verwendet werden. Trocknen Sie das Material erneut, wenn die Verpackung bei hoher Luftfeuchtigkeit geöffnet wurde, und überprüfen Sie den Feuchtigkeitsgehalt, wenn Sie PET, PA oder andere feuchtigkeitsempfindliche Polymere verarbeiten.
Bei der Auswahl des besten schwarzen Masterbatches geht es nicht darum, das dunkelste Schwarz zu finden. Es geht darum, die Qualität Ihrem Polymer anzupassen, die Dispersion zu validieren, die Konformität zu bestätigen und die Gesamtkosten Ihrer eigenen Produktionslinie zu vergleichen. Dies sind alles überschaubare Schritte, die genau wie Maßtoleranzen bei einem Formteil in Ihre Einkaufsspezifikation aufgenommen werden sollten.
Wenn Sie eine Qualität für Blasfolie, Spritzguss, Rohrextrusion, Lebensmittelkontakt oder Automobilkomponenten qualifizieren, kann das E-LUCK-Team technische Datenblätter und Muster für einen Produktionsversuch senden. Die Hauptseite listet die gesamte Palette der schwarzen Masterbatch-Typen nach Prozess und Branche auf. Unsere Ingenieure stehen Ihnen gerne zur Verfügung, um Ihre spezifische Anwendung zu besprechen.